
Adresse
Zone Artisanale —
45300 Estouy, Loiret
45300 Estouy, Loiret
contact@triametal.fr
Téléphone
02 38 39 34 67
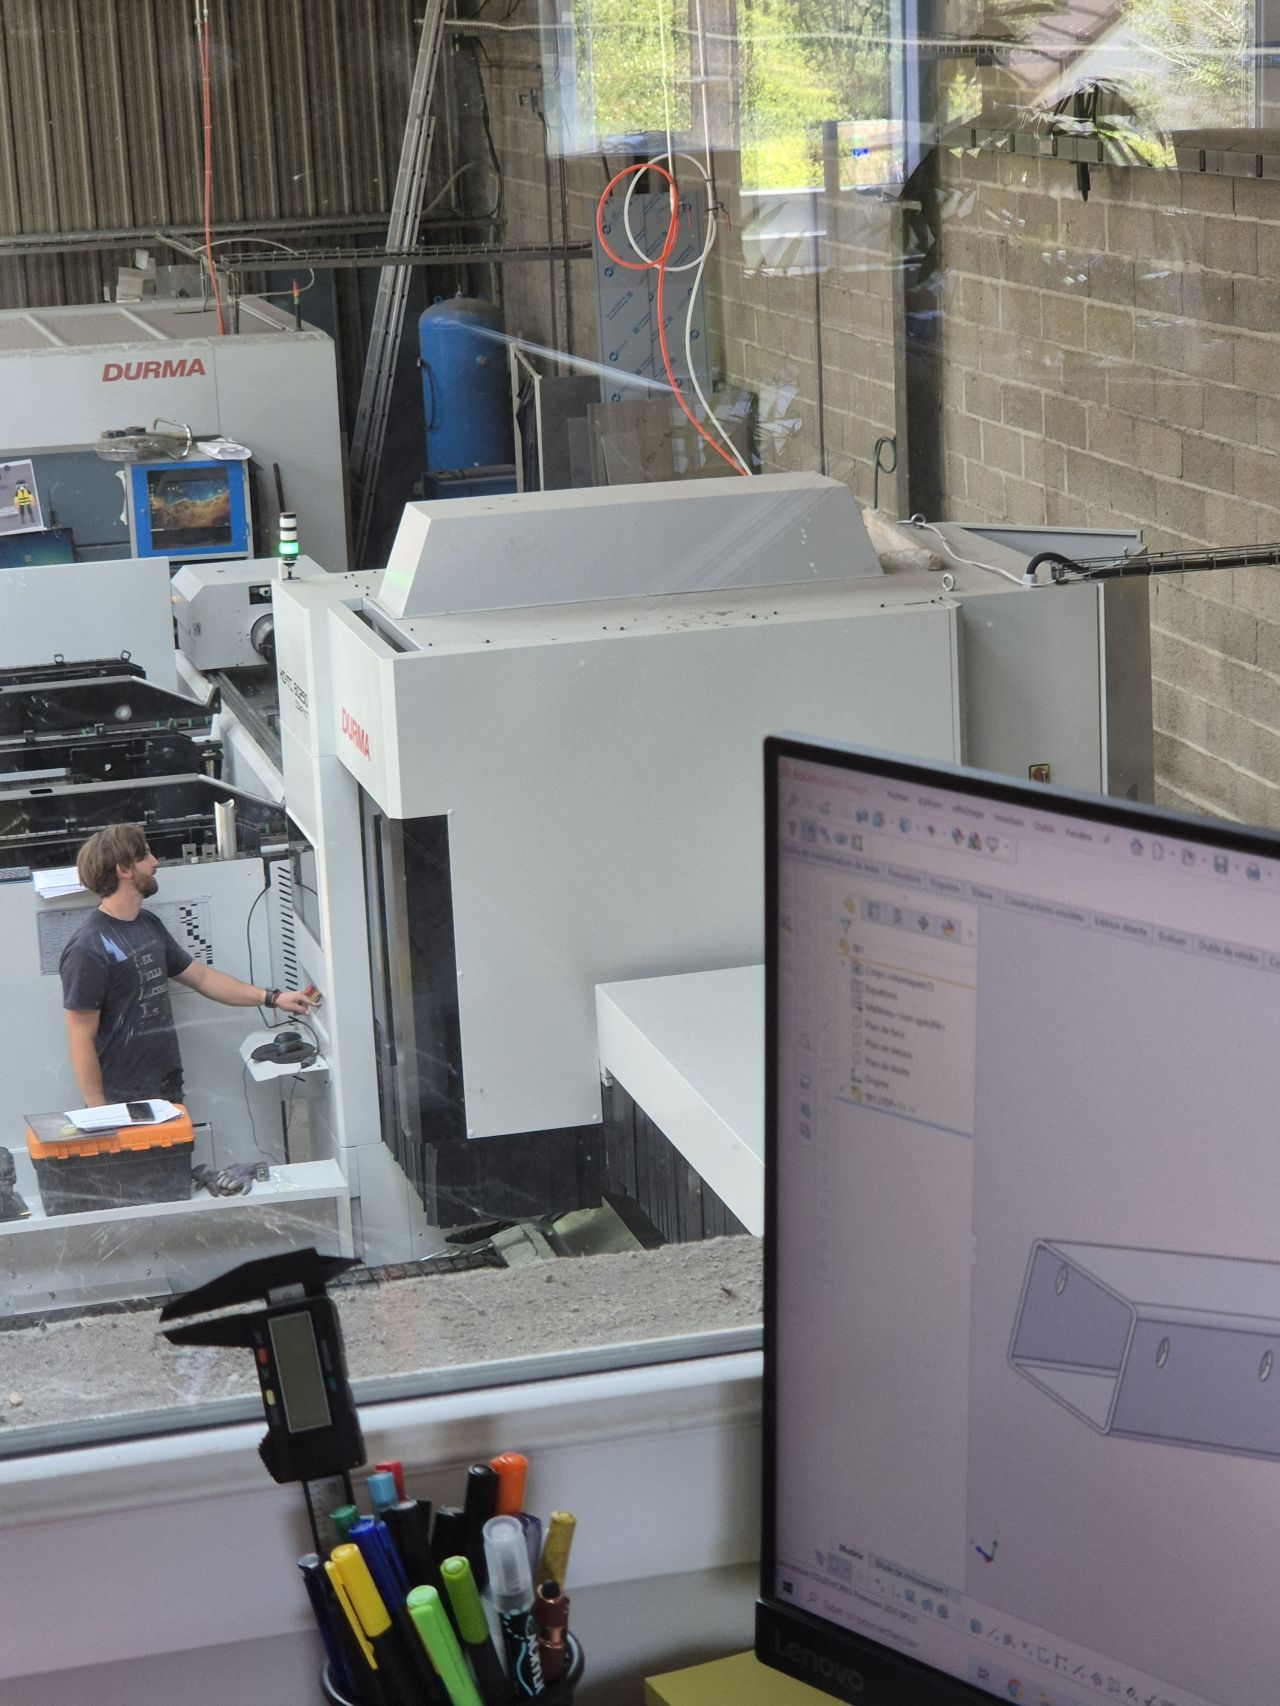
Dans l’industrie métallurgique, la rentabilité d’un projet se joue souvent lors de la phase finale d’assemblage. Pendant des décennies, les ateliers de chaudronnerie et de serrurerie ont fonctionné selon un schéma traditionnel : la découpe brute des profilés, suivie d’une étape plus ou moins longue d’ajustement manuel.
Les opérateurs passaient alors de nombreuses heures à meuler, vérifier les équerrages et adapter les pièces à l’aide de marteaux ou de serre-joints. Cette méthode engendre des pertes de temps importantes, augmente les coûts d’atelier et fatigue les équipes.
Aujourd’hui, l’évolution des procédés de fabrication modifie la chaîne de valeur. La découpe laser tube ne constitue plus une simple opération de tronçonnage, mais devient le pilier central d’une stratégie de fabrication optimisée. En intégrant la précision de la découpe directement dans la conception des pièces, il est désormais possible d’éliminer la majorité des retouches manuelles.
Chez Triametal, nous appliquons cette philosophie industrielle pour transformer la gestion des projets métalliques.
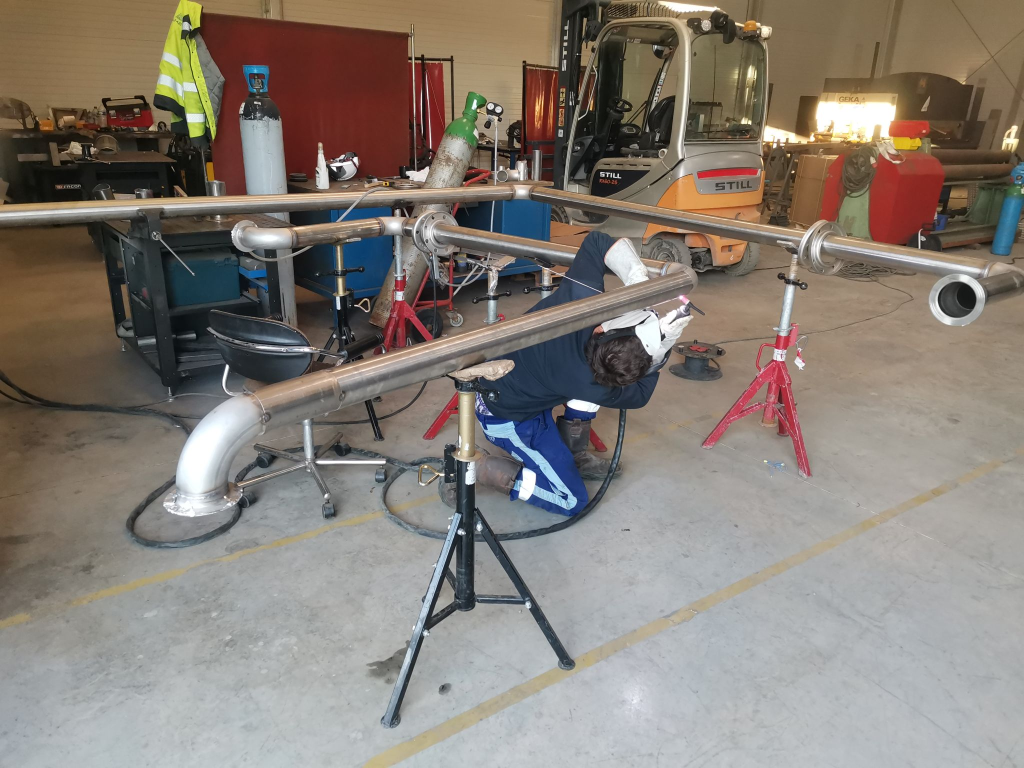
L’assemblage de structures métalliques complexes exigeait historiquement une tolérance humaine constante. Les découpes conventionnelles génèrent des bavures, des angles imprécis et des écarts de longueur. Ces imperfections cumulées créent des décalages importants lors du montage final.
Lorsqu’un atelier reçoit des tubes coupés sans repères ni découpes d’emboîtement, le travail de préparation repose entièrement sur l’opérateur. Les étapes de correction se multiplient :
Ces opérations intermédiaires ne créent aucune valeur ajoutée directe. Elles allongent les cycles de fabrication et génèrent une fatigue physique inutile chez les monteurs. De plus, la variabilité humaine entraîne des disparités de qualité entre deux châssis fabriqués à partir d’un même plan.
Dans une configuration classique, le soudeur consacre parfois plus de temps à positionner les éléments qu’à effectuer les cordons de soudure. Il devient un ajusteur improvisé, contraint de combler les jeux excessifs causés par des coupes imprécises.
Le remplissage de jour important entre deux tubes nécessite un apport de métal supérieur, ce qui augmente les déformations thermiques et détériore l’aspect visuel de l’ensemble. La compétence technique du soudeur est ainsi gaspillée dans des tâches de rattrapage géométrique.
La technologie de découpe laser tube apporte une réponse matérielle directe à ces problématiques d’atelier. Grâce à la commande numérique et aux têtes de découpe orientables, le tube n’est plus un élément brut à retravailler, mais une composante finie, prête à être assemblée sans instruments de mesure complémentaires.
Le laser tube permet d’exécuter des géométries complexes sur des profilés carrés, rectangulaires, ronds ou ouverts. Il réalise en une seule passe des opérations auparavant multiples :
L’absence de contact mécanique entre l’outil et la pièce évite toute déformation du tube lors du traitement. La zone affectée thermiquement reste minimale, ce qui préserve les caractéristiques structurelles de l’acier, de l’inox ou de l’aluminium.
La véritable valeur ajoutée du laser tube réside dans l’intégration de fonctions mécaniques directes. En amont, lors de la modélisation 3D, nous dessinons des systèmes de détrompage et d’auto-positionnement.
Les encoches et les tenons découpés au laser s’encastrent parfaitement les uns dans les autres. Une pièce ne peut s’assembler que dans une seule position, la bonne. Cela supprime les erreurs de lecture de plan et l’inversion de pièces symétriques. De plus, des repères gravés au laser (numéros de sous-ensembles, lignes de centrage, références de plans) guident visuellement l’opérateur pendant la phase de montage.
L’introduction de pièces auto-positionnées modifie en profondeur le quotidien des équipes de production. La logique de fabrication passe d’une correction permanente à une simple pose mécanique.
Lorsque les pièces issues du laser tube arrivent au poste de travail, le processus de montage gagne en simplicité :
Le soudeur n’a plus à batailler contre la matière. Il reçoit un sous-ensemble stable, aligné et pré-maintenu par l’usinage du laser tube.
En retirant les tâches de réglage fastidieuses, le soudeur retrouve le cœur de son savoir-faire. Son attention se focalise sur les paramètres clés du procédé de soudage : la maîtrise du bain de fusion, le contrôle de la pénétration, la gestion des séquences thermiques et l’esthétique du cordon.
La régularité des jeux d’assemblage permet d’utiliser des paramètres de soudage constants, voire d’automatiser certaines phases de soudure par robot ou cobot. La qualité globale du produit augmente, tandis que le taux de retouche après contrôle non destructif chute drastiquement.
L’adoption de pièces pensées pour l’assemblage génère des retombées directes sur l’ensemble de la chaîne de valeur de l’entreprise cliente.
| Indicateur industriel | Approche traditionnelle | Approche Laser Tube Triametal |
| Temps de préparation | Important (mesure, ébavurage, meulage) | Quasi nul (pièces prêtes à monter) |
| Risque d’erreur d’assemblage | Élevé (lecture de plan complexe, inversion) | Minime (détrompeurs intégrés) |
| Outillage de maintien | Gabarits spécifiques coûteux | Calage minimal, pièces auto-portantes |
| Qualité des soudures | Variable (jeux d’assemblage inégaux) | Constante (jeux maîtrisés et réguliers) |
| Délais de fabrication | Fluctuants en fonction des aléas d’ajustement | Prévisibles et maîtrisés |
La réduction du temps passé à l’ajustement se traduit par une baisse directe du coût de main-d’œuvre par châssis. Les temps de montage peuvent être divisés par deux ou trois selon la complexité des structures. Cette fluidité libère de la capacité de production au sein des ateliers sans nécessiter d’investissements matériels supplémentaires pour le client.
Dans les projets industriels, les imprévus lors du montage constituent la cause principale des retards de livraison. Une pièce mal coupée nécessite une nouvelle fabrication en urgence, ce qui bloque la ligne de montage.
Avec le laser tube, la répétabilité est absolue. La première pièce d’une série présente des caractéristiques rigoureusement identiques à la centième. Cette régularité permet de planifier les opérations de fabrication avec une grande exactitude.
Chez Triametal, nous considérons que la découpe laser tube ne doit pas être traitée séparément de la conception globale. Une pièce performante intègre dès le départ les contraintes de celui qui va l’assembler.
Nos équipes techniques travaillent à partir de vos fichiers CAD pour analyser le potentiel d’optimisation de vos structures. Nous proposons des adaptations ciblées :
Cette collaboration en amont permet de transformer des assemblages complexes en sous-ensembles intuitifs. Vos opérateurs gagnent en confort, vos délais se raccourcissent et vos coûts globaux s’allègent.
Considérer le laser tube comme un simple outil de coupe limite ses bénéfices. C’est en modifiant la logique de conception que l’on libère pleinement son potentiel d’économie et de qualité. En confiant la précision dimensionnelle à la machine de découpe, vous redonnez à vos équipes de montage les moyens de produire vite et bien.
Moins de temps à ajuster. Plus de temps à produire. Contactez les équipes de Triametal pour étudier vos plans et transformer vos structures métalliques.

